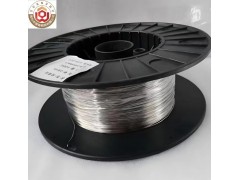
 点击图片查看原图

 [VIP第1年] 指数:1


- 用普通高强钢焊丝焊C300马氏体时效钢,时效后焊缝强度远达不到母材标准,部件承载能力直接腰斩?
- 焊接后热影响区晶粒粗大软化,热裂纹冷裂纹高发,超高强度工况下提前开裂失效?
- 焊后时效变形失控,精密模具、航空承力件尺寸超差,后续校形成本极高?
- 异种焊材稀释率失控,焊缝成分紊乱,完全达不到AMS航材标准要求?
这款18Ni300(C300)同材质等强匹配专用焊丝,从根源解决以上所有焊接难题,是C300马氏体时效钢焊接的唯一合规配套焊材。
- 成分精准匹配:完全对标C300母材成分,严格执行超低碳设计,从根源杜绝碳化物脆化缺陷,焊缝稀释率可控
- 超高强度等强匹配:时效后焊缝抗拉强度可达2000MPa级别,接头强度接近母材,满足高载荷交变工况的承载要求
- 低热裂冷裂倾向:严格控制杂质元素含量,100~150℃低预热即可施焊,多层多道焊不易产生冷裂纹,适配复杂结构焊接
- 热处理微变形:时效过程仅析出纳米级金属间化合物,整体变形率≤0.05%,完全满足超高精度部件的焊接尺寸要求
- 高纯净度低缺陷:采用真空熔炼工艺制备焊丝,氢氧氮杂质含量极低,焊缝内部无微观夹杂,抗疲劳裂纹性能优异
典型应用场景
- 航空航天:飞机主承力结构、火箭发动机核心部件、军工重载承力件
- 高端模具:3D打印随形冷却精密模具、高寿命重载压铸模具、高载荷冷镦模具
- 深海装备:深海高压容器、水下作业核心部件、抗氯离子腐蚀结构件
- 高端装备:超高压压力容器、高速旋转核心转轴、极端工况重载部件